PE বনাম PLA আস্তরণের: কাগজের স্যুপ বাটিগুলির জন্য সঠিক আবরণ নির্বাচন করা
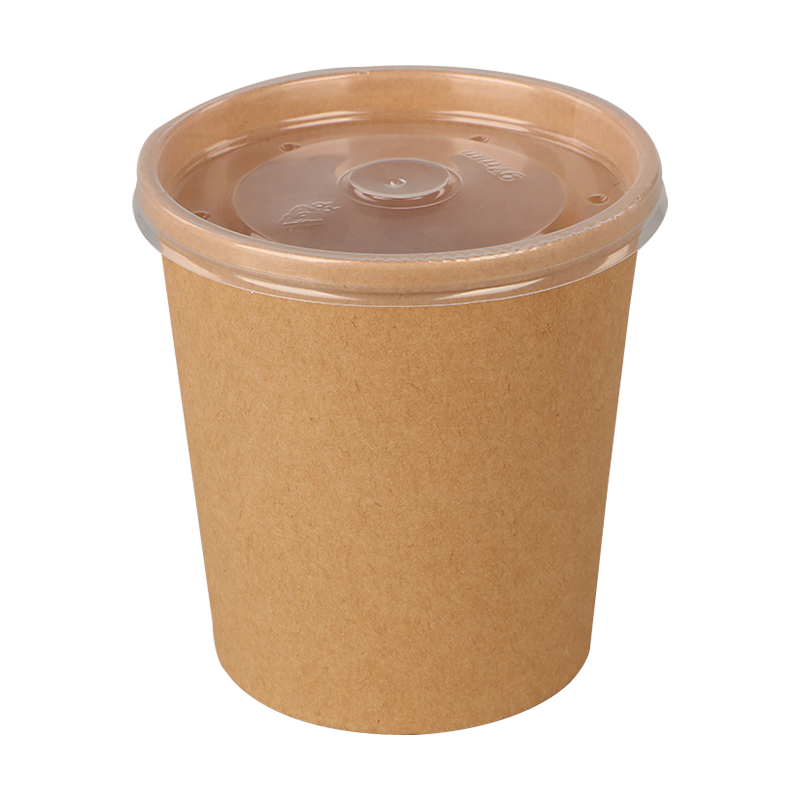
একটি কাগজের স্যুপের বাটির ভেতরের আস্তরণটি গরম তরল এবং চর্বিযুক্ত খাবারের সাথে এর কার্যকারিতা নির্ধারণের সবচেয়ে গুরুত্বপূর্ণ কারণগুলির মধ্যে একটি। বাজারে দুটি প্রভাবশালী বিকল্প রয়েছে: PE (পলিথিলিন) এবং পিএলএ (পলিল্যাকটিক অ্যাসিড) আবরণ। পার্থক্য বোঝা পরিবেশগত দাবির বাইরে যায় এবং বাস্তব পরিষেবার শর্তে একটি বাটি কীভাবে আচরণ করে তা সরাসরি প্রভাবিত করে।
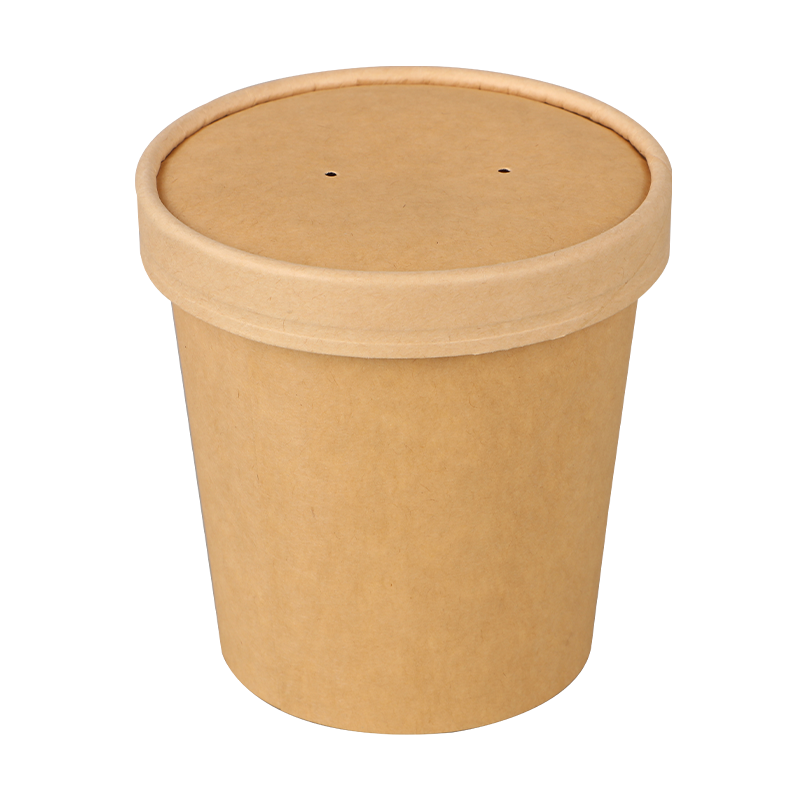
PE-কোটেড পেপার স্যুপ বাটি
PE আস্তরণ হল একটি পেট্রোলিয়াম থেকে প্রাপ্ত প্লাস্টিকের ফিল্ম যা কাগজের স্তরের ভিতরের পৃষ্ঠে স্তরিত হয়। এটি একটি ব্যতিক্রমী আঁটসাঁট আর্দ্রতা বাধা তৈরি করে এবং প্রায় 90-95 ডিগ্রি সেলসিয়াস পর্যন্ত তাপমাত্রা সহ্য করে না। এটি বর্ধিত ধরে রাখার সময় কনজি, রামেন ব্রোথ বা গরম স্ট্যু পরিবেশনের জন্য অত্যন্ত নির্ভরযোগ্য করে তোলে। PE-কোটেড বাটিগুলি উচ্চতর গ্রীস প্রতিরোধেরও অফার করে কারণ ফিল্মটি কার্যত কোনও মাইক্রো-ছিদ্র ছাড়াই অবিচ্ছিন্ন। ট্রেড-অফ হল জীবনের শেষ নিষ্পত্তি: পিই-লেমিনেটেড পেপার বেশিরভাগ পেপার রিসাইক্লিং স্ট্রীম দ্বারা গৃহীত হয় না এবং সাধারণত ল্যান্ডফিলে শেষ হয়।
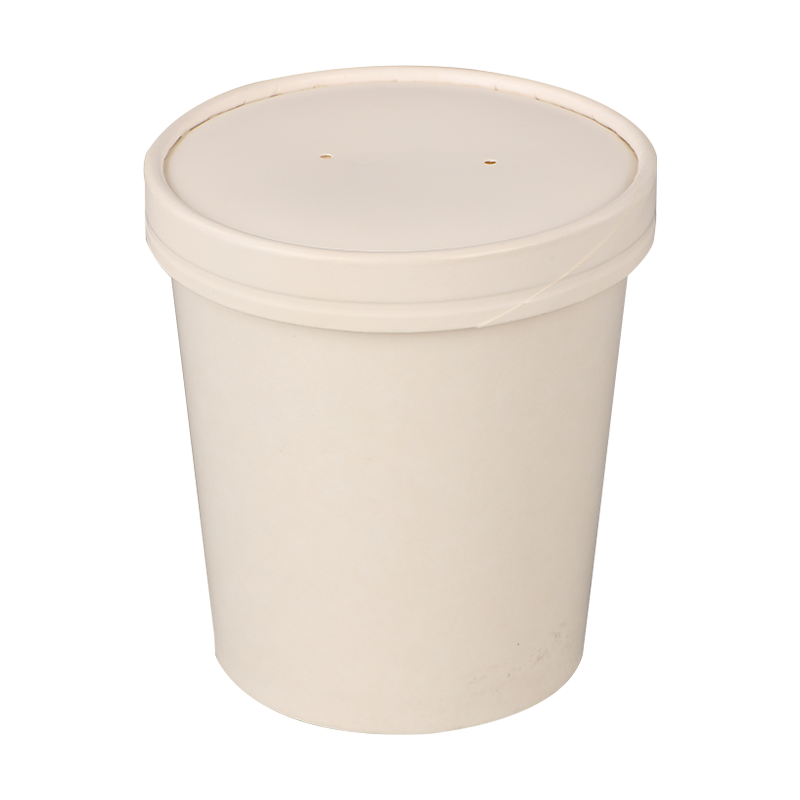
PLA- প্রলিপ্ত কাগজের স্যুপের বাটি
পিএলএ ভুট্টা বা আখের মতো পুনর্নবীকরণযোগ্য স্টার্চ উত্স থেকে উদ্ভূত। যখন প্রত্যয়িত কম্পোস্টেবল (যেমন, EN 13432 বা ASTM D6400), PLA- রেখাযুক্ত বাটিগুলি শিল্প কম্পোস্টিং সুবিধাগুলিতে প্রক্রিয়া করা যেতে পারে, সাধারণত নিয়ন্ত্রিত তাপ এবং আর্দ্রতার অধীনে 90-180 দিনের মধ্যে ভেঙে যায়। যাইহোক, পিএলএ প্রায় 55-60 ডিগ্রি সেলসিয়াসে নরম হয়ে যায়, যার মানে ফুটন্ত স্যুপের সাথে দীর্ঘস্থায়ী যোগাযোগের জন্য এটি কম উপযুক্ত। টেক-ওয়ে অপারেশনের জন্য যেখানে ডেলিভারির সময় খাবার কিছুটা ঠাণ্ডা হয়, বা ঢাকনা ব্যবহার করে এমন স্থানগুলির জন্য যা বাষ্পের চাপ কমায়, পিএলএ পর্যাপ্তভাবে কাজ করে। Hangzhou Renmin Eco-tech-এ, আমরা PE-কোটেড এবং PLA-কোটেড পেপার বোল ফ্যান উভয়ই সরবরাহ করি যাতে রূপান্তরকারী প্রতিটি অ্যাপ্লিকেশনের সঠিক সমাধান মেলে।
| সম্পত্তি | PE আবরণ | পিএলএ লেপ |
| তাপ সহনশীলতা | ~95°C পর্যন্ত | ~55–60°C পর্যন্ত |
| গ্রীস প্রতিরোধের | চমৎকার | ভাল |
| কম্পোস্টবিলিটি | কম্পোস্টেবল নয় | শিল্প কম্পোস্টেবল |
| কাঁচামালের উৎস | পেট্রোলিয়াম | ভুট্টা/আখ |
| খরচ | নিম্ন | 15-30% বেশি |
কিভাবে ভিত্তি ওজন এবং প্রাচীর বেধ কাগজ স্যুপ বাটি অনমনীয়তা প্রভাবিত
A কাগজের স্যুপের বাটি ঘন, ভারী খাবারে ভরা হলে তার আকৃতি ধরে রাখতে হবে — মনে করুন মোটা গরুর মাংসের স্টু, টানা শুয়োরের মাংসের নুডুলস, বা টপিংস দিয়ে বোঝাই কনজি। বাটির কাঠামোগত অখণ্ডতা মূলত দুটি পরামিতি থেকে আসে: বেস পেপারের ভিত্তি ওজন এবং সমাপ্ত বাটির ভৌত প্রাচীর নির্মাণ।
ভিত্তি ওজন প্রতি বর্গ মিটারে (gsm) গ্রাম প্রকাশ করা হয়। স্যুপ বাটিগুলির জন্য, 200-350 জিএসএম রেঞ্জের বেস পেপার সাধারণ। লোয়ার বেসিস ওজন (200-250 gsm) ছোট বাটি (8-12 oz) হালকা স্যুপ ধরে রাখার জন্য পর্যাপ্ত। বড় বাটি (24-32 oz) নুডল থালা বা হার্ডি স্ট্যুগুলির জন্য ডিজাইন করা হলে সাধারণত 280-350 জিএসএম স্টকের প্রয়োজন হয় যাতে বাটিটি বিকৃত হওয়া বা কাত হওয়া থেকে রোধ করা যায় যখন একজন গ্রাহক এটিকে রিম দিয়ে তুলে নেয়। Hangzhou Renmin Eco-tech-এ, আমাদের বেস পেপার রোলগুলি আঁটসাঁট জিএসএম সহনশীলতার জন্য উত্পাদিত হয়, যা ডাউনস্ট্রীম রূপান্তরকারীকে উত্পাদন চলাকালীন জুড়ে সামঞ্জস্যপূর্ণ প্রাচীর কার্যক্ষমতা দেয়।
সমতল ভিত্তি ওজনের বাইরে, প্রাচীর নির্মাণ পদ্ধতি উল্লেখযোগ্যভাবে গুরুত্বপূর্ণ। ডাবল-ওয়াল পেপার স্যুপ বাটিগুলি ভিতরের কাপের প্রাচীরের সাথে বাঁধা একটি বাইরের ঢেউতোলা বা প্লেইন হাতাকে অন্তর্ভুক্ত করে, একটি বায়ু ফাঁক তৈরি করে যা একই সাথে দৃঢ়তা উন্নত করে এবং তাপ নিরোধক হিসাবে কাজ করে — একক-প্রাচীর ডিজাইনের তুলনায় গ্রাহকের হাতে তাপ স্থানান্তর 30% কম করে। একক-প্রাচীর বাটিগুলি খরচ-সংবেদনশীল অ্যাপ্লিকেশনগুলির জন্য প্রভাবশালী থাকে, তবে অপারেটররা খুব গরম খাবার পরিবেশন করে বা একটি প্রিমিয়াম অভিজ্ঞতাকে লক্ষ্য করে ক্রমবর্ধমানভাবে দ্বি-প্রাচীর নির্মাণগুলি নির্দিষ্ট করে।
বাটির শীর্ষে ঘূর্ণিত রিম আরেকটি প্রায়শই উপেক্ষা করা কাঠামোগত উপাদান। একটি শক্ত এবং সমানভাবে ঘূর্ণিত রিম বাটির পরিধির চারপাশে চাপ বিতরণ করে, সাইডওয়ালকে বোঝার নিচে বাইরের দিকে জ্বলতে বাধা দেয়। অনিয়মিত বা আলগা রিম ঘূর্ণায়মান - নিম্নমানের উৎপাদনে একটি সাধারণ ত্রুটি - দুর্বল পয়েন্ট তৈরি করে যা স্বাভাবিক ব্যবহারের অধীনে ব্যর্থ হয়।
কাগজের স্যুপ বাটিতে কাস্টম মুদ্রণ: কৌশল এবং ব্যবহারিক সীমা
কাস্টম-প্রিন্ট করা কাগজের স্যুপ বাটিগুলি একটি দ্বৈত উদ্দেশ্য পরিবেশন করে: তারা ব্যবহারের পর্যায়ে ব্র্যান্ডের পরিচয় যোগাযোগ করে এবং একটি প্রতিযোগিতামূলক বিতরণ বাজারে খাদ্য পরিষেবা অপারেটরকে আলাদা করে। যাইহোক, বাঁকা, প্রলিপ্ত কাগজের পৃষ্ঠে মুদ্রণ প্রযুক্তিগত সীমাবদ্ধতার পরিচয় দেয় যা আর্টওয়ার্ক করার আগে ব্র্যান্ড মালিকদের বোঝা উচিত।
ফ্যান স্টেজে প্রিন্টিং বনাম গঠিত বোল স্টেজে
ফ্যানটি একটি ত্রিমাত্রিক বাটিতে তৈরি হওয়ার আগে বেশিরভাগ উচ্চ-মানের প্রিন্টিং ফ্ল্যাট কাগজের বাটি ফ্যানে (এটিকে একটি ফাঁকা বা ডাই-কাট শীটও বলা হয়) প্রয়োগ করা হয়। একটি সমতল পৃষ্ঠে মুদ্রণ আঁট নিবন্ধন এবং সামঞ্জস্যপূর্ণ কালি লেডাউন সহ ফ্লেক্সোগ্রাফিক বা অফসেট প্রক্রিয়াগুলির জন্য অনুমতি দেয়। গঠনের পরে, ফ্যানটি একটি ছোট শঙ্কু আকারে মোড়ানো হয়, তাই আর্টওয়ার্কটি অবশ্যই বিকৃতির ক্ষতিপূরণ দিয়ে ডিজাইন করা উচিত — যে উপাদানগুলি ফ্ল্যাট ফ্যানের উপর কিছুটা দীর্ঘায়িত প্রদর্শিত হবে তা গঠনের পরে সমানুপাতিক দেখাবে। একটি পূর্ব-গঠিত বাটিতে সরাসরি প্রিন্ট করার চেষ্টা করা অনেক বেশি সীমিত এবং সাধারণত সাধারণ এক-রঙের স্ট্যাম্পিংয়ের মধ্যে সীমাবদ্ধ।
কালি এবং আবরণ সামঞ্জস্যপূর্ণ
খাদ্য-গ্রেড, জল-ভিত্তিক কালি যে কোনও পৃষ্ঠের জন্য বাধ্যতামূলক যা খাদ্যের সাথে পরোক্ষ বা প্রত্যক্ষ সংস্পর্শে আসতে পারে। FDA 21 CFR এবং EU রেগুলেশন 10/2011 সহ বেশিরভাগ খাদ্য নিরাপত্তা কাঠামোর অধীনে দ্রাবক-ভিত্তিক কালি নিষিদ্ধ। কাগজের বাইরের PE বা PLA আবরণও কালি আনুগত্যকে প্রভাবিত করে — মুদ্রণ ফ্যানের আবরণহীন বাইরের পৃষ্ঠে প্রয়োগ করা হয়, যখন খাদ্য-সংযোগের ভিতরের পৃষ্ঠটি অমুদ্রিত থাকে। পূর্ণ-মোড়ানো ডিজাইনের জন্য অনুরোধকারী ব্র্যান্ডগুলিকে নিশ্চিত করা উচিত যে ব্যবহৃত কালি সিস্টেমটি প্রত্যয়িত খাদ্য-নিরাপদ এবং গঠনের সময় ওভারল্যাপ যোগদানের জন্য সীম এলাকার কাছাকাছি পর্যাপ্ত জায়গা রয়েছে।
ন্যূনতম অর্ডারের পরিমাণ এবং লিড টাইম
কাস্টম প্রিন্টিংয়ের জন্য প্রিন্টিং প্লেট বা সিলিন্ডারের প্রস্তুতি প্রয়োজন, যা টুলিং খরচ পরিমাপ করার জন্য একটি ন্যূনতম অর্ডার পরিমাণ (MOQ) থ্রেশহোল্ড চালায়। কাস্টম-প্রিন্টেড পেপার স্যুপ বাটি ফ্যানের জন্য সাধারণ MOQ গুলি রঙের সংখ্যা এবং মুদ্রণ প্রক্রিয়ার উপর নির্ভর করে প্রতি SKU-এ 50,000 থেকে 100,000 পিস পর্যন্ত হয়ে থাকে। স্ট্যান্ডার্ড প্লেট প্রস্তুতির টাইমলাইন বাইপাস করে রাশ অর্ডারগুলি সাধারণত বহু রঙের ডিজাইনের জন্য সম্ভব নয়। ঋতুভিত্তিক প্রচার বা নতুন স্টোর লঞ্চের পরিকল্পনাকারী অপারেটরদের আর্টওয়ার্ক অনুমোদন থেকে ডেলিভারি পর্যন্ত 4-8 সপ্তাহের লিড টাইমকে বিবেচনা করা উচিত।
তাপমাত্রা এবং ফুটো কর্মক্ষমতা: মান আসলে কি পরিমাপ
যখন সরবরাহকারীরা দাবি করেন যে কাগজের স্যুপের বাটিগুলি "লিক-প্রুফ" বা "তাপ প্রতিরোধী", তখন বিপণন ভাষার পরিবর্তে পরিমাপযোগ্য, পরীক্ষাযোগ্য অর্থে এই পদগুলির অর্থ কী তা বোঝার মতো। বেশ কিছু শিল্প এবং নিয়ন্ত্রক মান নির্দিষ্ট পরীক্ষার প্রোটোকল প্রদান করে।
TAPPI T 441 বা অনুরূপ পদ্ধতির উপর ভিত্তি করে একটি তরল অনুপ্রবেশ পরীক্ষা ব্যবহার করে কাগজের স্যুপের বাটিতে ফুটো প্রতিরোধের মূল্যায়ন করা হয়। একটি বাটি একটি নির্দিষ্ট তাপমাত্রায় জল বা একটি নির্দিষ্ট তরল দিয়ে ভরা হয় এবং একটি নির্দিষ্ট সময়কাল ধরে রাখা হয় - সাধারণত 30 মিনিট 80 ডিগ্রি সেলসিয়াসে - এর পরে বাইরের পৃষ্ঠটি আর্দ্রতা অনুপ্রবেশ, দাগ বা কাঠামোগত ব্যর্থতার জন্য পরিদর্শন করা হয়। একটি বাটি যা এই পরীক্ষায় উত্তীর্ণ হয় তা প্রমাণ করে যে এর PE বা PLA আস্তরণ বাস্তবসম্মত গরম-খাদ্য পরিষেবার শর্তে অক্ষত এবং অবিচ্ছিন্ন থাকে।
কিট টেস্ট (TAPPI T 559) ব্যবহার করে গ্রীস প্রতিরোধের আলাদাভাবে মূল্যায়ন করা হয়, যা কাগজের পৃষ্ঠে বিভিন্ন পৃষ্ঠের উত্তেজনার সমাধান প্রয়োগ করে। KIT 5 বা তার উপরে রেটিং সাধারণত তৈলাক্ত স্যুপ বা স্টুর জন্য পর্যাপ্ত বলে বিবেচিত হয়, যখন KIT 8-12 বিশেষত চর্বিযুক্ত বা তৈলাক্ত খাবারের জন্য নির্দিষ্ট করা হয়। গুরুত্বপূর্ণভাবে, গ্রীস প্রতিরোধ করা আবরণ এবং বেস পেপার উভয়েরই একটি কাজ — মাইক্রো-ফিসার সহ একটি কম-জিএসএম বেস পেপার অন্যথায় পর্যাপ্ত আবরণের মাধ্যমেও গ্রীস স্থানান্তর করতে পারে।
তাপ প্রতিরোধ একটি একক সংখ্যা নয় বরং আস্তরণের উপাদানের বিকৃতি তাপমাত্রা এবং টেকসই তাপ এবং আর্দ্রতার অধীনে কাগজের কাঠামোগত অখণ্ডতার সংমিশ্রণ। একটি বাটি 90°C তাপমাত্রায় 5 মিনিটের জন্য তার আকৃতি বজায় রাখতে পারে কিন্তু 75°C তাপমাত্রায় 45 মিনিট ধরে রাখলে নরম হতে শুরু করে - উত্তাপযুক্ত ব্যাগ ব্যবহার করে ডেলিভারি অ্যাপ্লিকেশনে একটি বাস্তবসম্মত দৃশ্য। ডেলিভারি-ভারী ক্রিয়াকলাপগুলির জন্য কাগজের স্যুপের বাটিগুলি নির্দিষ্ট করে ক্রেতাদের শুধুমাত্র তাত্ক্ষণিক তাপমাত্রার রেটিংগুলির উপর নির্ভর না করে বর্ধিত ভিজিয়ে পরীক্ষার অনুরোধ করা উচিত।
কাগজের স্যুপ বোলের আকার: মেনু অ্যাপ্লিকেশনের সাথে সামঞ্জস্যপূর্ণ
সঠিক বাটি আকার নির্বাচন করা একটি আরো সূক্ষ্ম সিদ্ধান্ত এটি প্রদর্শিত হতে পারে. একটি আন্ডারসাইজড বাটি ছড়িয়ে পড়ার ঝুঁকি এবং একটি খারাপ খাওয়ার অভিজ্ঞতা তৈরি করে; একটি বড় আকারের বাটি উপাদানের খরচ বাড়ায় এবং অংশের আকারগুলি তাদের চেয়ে ছোট দেখাতে পারে। মেনু আইটেমগুলিতে বাটির ক্ষমতা ম্যাপ করার সময় নিম্নলিখিত রেফারেন্স ফ্রেমওয়ার্ক ফুড সার্ভিস অপারেটরদের দ্বারা ব্যবহৃত হয়।
- 8-12 oz (240-355 মিলি): সাইড স্যুপ, অ্যাপেটাইজার অংশ, কনজি অনুষঙ্গী, বা ডেজার্ট স্যুপ। ছোট পদচিহ্নটি স্ব-পরিষেবা স্টেশন বা শিশুদের খাবারের জন্যও উপযুক্ত।
- 16 oz (473 মিলি): দ্রুত নৈমিত্তিক এবং ক্যাফে সেটিংসে স্ট্যান্ডার্ড একক-সার্ভ স্যুপের অংশ। টমেটো স্যুপ, ফো ব্রোথ বা মিসো-ভিত্তিক খাবারের জন্য এটি সবচেয়ে সাধারণ আকার।
- 24 oz (710 মিলি): বড় নুডল বাটি, রামেন, বা ব্রোথের পাশাপাশি উল্লেখযোগ্য শক্ত উপাদান সহ কম্বিনেশন ডিশ। অতিরিক্ত গভীরতা ওভারফ্লো ঝুঁকি ছাড়াই নুডল অংশ মিটমাট করে।
- 32 oz (946 ml) এবং তার উপরে: ফ্যামিলি-শেয়ার বা ক্যাটারিং অ্যাপ্লিকেশন, বাল্ক ডেলিভারি, বা খাবার যেমন হট পট বেস যেখানে প্রচুর পরিমাণে তরল প্রয়োজন। এই আকারগুলির জন্য কাঠামোগত প্রয়োজনীয়তাগুলি আরও বেশি চাহিদাপূর্ণ, সাধারণত 300 জিএসএম বেস পেপারের প্রয়োজন হয়।
রিমের ব্যাস ঢাকনার সামঞ্জস্যকেও প্রভাবিত করে, যা ডেলিভারি এবং টেকওয়ের জন্য একটি গুরুত্বপূর্ণ অপারেশনাল বিবেচনা। স্ট্যান্ডার্ড ঢাকনা ব্যাস (90 মিমি, 98 মিমি, 115 মিমি) ঢাকনা নির্মাতারা ব্যাপকভাবে মজুত করে, কিন্তু অ-মানক বাটি মাত্রার জন্য কাস্টম বা মালিকানাধীন ঢাকনা প্রয়োজন হতে পারে — খরচ এবং সংগ্রহের জটিলতা যোগ করা। স্ট্যান্ডার্ড ডাইমেনশন ফ্যামিলির মধ্যে কাগজের স্যুপের বাটিগুলি নির্দিষ্ট করা সাধারণত অপারেটরদের জন্য সবচেয়ে ব্যবহারিক পদ্ধতি যা একাধিক সরবরাহকারীর থেকে উপাদান উৎস করে।
পেপার স্যুপ বোল সংগ্রহের সাথে প্রাসঙ্গিক স্থায়িত্ব সার্টিফিকেশন
যেহেতু ইইউ এবং ক্যালিফোর্নিয়ার মতো বাজারে ভোক্তাদের প্রত্যাশা এবং নিয়ন্ত্রক প্রয়োজনীয়তা উভয়ের দ্বারা চালিত - খাদ্য পরিষেবা অপারেটরদের জন্য স্থায়িত্ব একটি সংগ্রহের মাপকাঠি হয়ে ওঠে - কোন সার্টিফিকেশনগুলি অর্থপূর্ণ বনাম সুপারফিশিয়াল তা বোঝা গুরুত্বপূর্ণ হয়ে ওঠে৷ প্যাকেজিংয়ের সমস্ত সবুজ দাবি সমান ওজন বহন করে না।
FSC এবং PEFC সার্টিফিকেশন
ফরেস্ট স্টুয়ার্ডশিপ কাউন্সিল (FSC) এবং প্রোগ্রাম ফর দ্য এনডোর্সমেন্ট অফ ফরেস্ট সার্টিফিকেশন (PEFC) প্রত্যয়ন করে যে বেস পেপারে ব্যবহৃত ভার্জিন ফাইবার দায়িত্বশীলভাবে পরিচালিত বন থেকে উদ্ভূত হয়। এই সার্টিফিকেশনগুলি আপস্ট্রিম কাঁচামাল সোর্সিং প্রশ্নের সমাধান করে কিন্তু সমাপ্ত পণ্যের পুনর্ব্যবহারযোগ্যতা বা কম্পোস্টেবিলিটি সম্পর্কে কিছুই বলে না। PE আস্তরণ সহ FSC-প্রত্যয়িত কাগজ থেকে তৈরি একটি বাটি এখনও বেশিরভাগ পৌর ব্যবস্থায় পুনর্ব্যবহারযোগ্য নয়।
EN 13432 এবং ASTM D6400 (কম্পোস্টেবিলিটি)
এই মানগুলি প্রত্যয়িত করে যে একটি সমাপ্ত পণ্য শিল্প কম্পোস্টিং অবস্থার অধীনে সংজ্ঞায়িত সময়সীমার মধ্যে বিচ্ছিন্ন এবং বায়োডিগ্রেড হবে। EN 13432 হল ইউরোপীয় মান; ASTM D6400 উত্তর আমেরিকায় প্রযোজ্য। এই সার্টিফিকেশনগুলি বহন করার জন্য পিএলএ-রেখাযুক্ত কাগজের স্যুপ বাটিগুলির জন্য, কাগজের উপাদান এবং পিএলএ আস্তরণ উভয়কেই মানদণ্ড পূরণ করতে হবে — শুধুমাত্র আস্তরণের উপাদানগুলির জন্য জারি করা একটি শংসাপত্র স্বয়ংক্রিয়ভাবে একত্রিত বাটিকে প্রত্যয়িত করে না। ক্রেতাদের শংসাপত্রের জন্য অনুরোধ করা উচিত যা বিশেষভাবে সমাপ্ত বাটি SKU কভার করে, শুধু উপাদান ইনপুট নয়।
বিপিআই সার্টিফিকেশন
বায়োডিগ্রেডেবল প্রোডাক্টস ইনস্টিটিউট (বিপিআই) একটি উত্তর আমেরিকার সার্টিফিকেশন স্কিম পরিচালনা করে যা ফিনিশড ফুড প্যাকেজিং পণ্যগুলির শিল্প কম্পোস্টেবিলিটি যাচাই করে। খাদ্য-পরিষেবা প্যাকেজিং গ্রহণ করার শর্ত হিসাবে কম্পোস্টিং সুবিধা অপারেটরদের দ্বারা বিপিআই সার্টিফিকেশন ক্রমবর্ধমানভাবে প্রয়োজন, এটিকে কম্পোস্টিং নিষ্পত্তি পথ লক্ষ্য করে অপারেটরদের জন্য একটি বিপণন প্রমাণপত্রের পরিবর্তে একটি ব্যবহারিক প্রয়োজনীয়তা করে তুলছে।
আমরা সুপারিশ করি যে ক্রেতারা সম্পূর্ণ সার্টিফিকেশন ডকুমেন্টেশনের অনুরোধ করুন — শংসাপত্র নম্বর, ইস্যুকারী সংস্থা, শংসাপত্রের সুযোগ এবং মেয়াদ শেষ হওয়ার তারিখ সহ — শুধুমাত্র লোগো ব্যবহারের উপর নির্ভর না করে, কারণ তৃতীয় পক্ষের সমর্থন ছাড়াই স্ব-ঘোষিত ইকো দাবি এই পণ্য বিভাগে সাধারণ।