কিভাবে ফাইবার কম্পোজিশন বেস পেপার পারফরম্যান্সকে আকার দেয়
ফাইবার আসবাবপত্র উত্পাদন ব্যবহৃত ভিত্তি কাগজ দৃঢ়তা, পৃষ্ঠের মসৃণতা এবং শীট কতটা ভালোভাবে পিই বা পিএলএ আবরণকে গ্রহন করে তার উপর সরাসরি প্রভাব ফেলে। কাপ এবং বাটি অ্যাপ্লিকেশনের জন্য অধিকাংশ খাদ্য-গ্রেড বেস কাগজ থেকে উত্পাদিত হয় ভার্জিন ব্লিচড ক্রাফট পাল্প - হয় সফটউড (লং ফাইবার) বা শক্ত কাঠ (ছোট ফাইবার), অথবা উভয়ের মিশ্রণ।
সফটউড ফাইবারগুলি প্রসার্য শক্তি এবং টিয়ার প্রতিরোধে অবদান রাখে, যা উচ্চ-গতির গঠনের সময় গুরুত্বপূর্ণ। শক্ত কাঠের তন্তুগুলি পৃষ্ঠের মসৃণতা এবং গঠনের অভিন্নতা উন্নত করে, পিনহোলের মতো আবরণের ত্রুটিগুলি হ্রাস করে। কাপ স্টক রানের জন্য একটি সাধারণ সজ্জিত মিশ্রণ 70-80% শক্ত কাঠ এবং 20-30% নরম কাঠ , যদিও অতিরিক্ত দৃঢ়তার প্রয়োজন হলে এটি উচ্চতর সফটউড কন্টেন্টের দিকে চলে যায় — উদাহরণস্বরূপ, 300 জিএসএম-এর উপরে বড় ফরম্যাটের বাটি স্টক।
পুনর্ব্যবহৃত ফাইবার সামগ্রীর স্থায়িত্ব লক্ষ্যগুলি অনুসরণকারী ব্র্যান্ডগুলি দ্বারা ক্রমবর্ধমানভাবে অনুরোধ করা হচ্ছে, তবে খাদ্য-সংযোগ অ্যাপ্লিকেশনগুলিতে এর ব্যবহার কঠোরভাবে নিয়ন্ত্রিত রয়েছে। বেশিরভাগ বিচারব্যবস্থায় খাদ্য-সংযোগ স্তরের জন্য ভার্জিন ফাইবার প্রয়োজন, পুনর্ব্যবহৃত সামগ্রী এমন একটি অভ্যন্তরীণ প্লাইতে সীমাবদ্ধ যা পণ্যটিকে স্পর্শ করে না।
গ্রাম্য পরিসীমা এবং শেষ ব্যবহার করার জন্য তাদের ম্যাচিং
কাপ এবং বাটি স্পেসিফিকেশনে সঠিক ব্যাকরণ বেছে নেওয়া সবচেয়ে ফলপ্রসূ সিদ্ধান্তগুলির মধ্যে একটি। নীচে সাধারণ খাদ্য প্যাকেজিং বিন্যাসের জন্য একটি ব্যবহারিক রেফারেন্স রয়েছে:
| আবেদন | প্রস্তাবিত ব্যাকরণ (জিএসএম) | মূল প্রয়োজনীয়তা |
|---|---|---|
| কোল্ড ড্রিংক কাপ (একক দেয়াল) | 170-200 | মুদ্রণের জন্য মসৃণ পৃষ্ঠ |
| গরম পানীয় কাপ (একক দেয়াল) | 200-230 | তাপের অধীনে অনমনীয়তা |
| স্যুপ/নুডল বাটি | 250-350 | পূর্ণ হলে কাঠামোগত অখণ্ডতা |
| খাবারের বাক্স / ক্লামশেল | 300-400 | স্ট্যাকিং শক্তি |
উপাদান খরচ বাঁচাতে খুব কম এমন একটি ব্যাকরণ নির্দিষ্ট করা একটি মিথ্যা অর্থনীতি - এটি সাধারণত ফর্মিং লাইনে উচ্চ প্রত্যাখ্যানের হার এবং ক্ষেত্রের কাপের বিকৃতি সম্পর্কে গ্রাহকের অভিযোগের ফলস্বরূপ।
সারফেস সাইজিং এবং আবরণ আনুগত্যের উপর এর প্রভাব
PE বা PLA এক্সট্রুশন আবরণের জন্য উদ্দিষ্ট বেস পেপার কাগজ তৈরির প্রক্রিয়ার সময় পৃষ্ঠের আকার পরিবর্তন করে — একটি পদক্ষেপ যা শীট পৃষ্ঠে স্টার্চ বা সিন্থেটিক সাইজিং এজেন্টের একটি পাতলা স্তর প্রয়োগ করে। এই চিকিত্সা দুটি উদ্দেশ্যে কাজ করে: এটি এক্সট্রুশনের সময় অত্যধিক PE অনুপ্রবেশ রোধ করতে পৃষ্ঠের ছিদ্রতা হ্রাস করে এবং এটি কাগজের স্তর এবং আবরণ স্তরের মধ্যে আনুগত্য বন্ধনকে উন্নত করে।
অপর্যাপ্ত পৃষ্ঠ মাপ বাড়ে আবরণ delamination — একটি ব্যর্থতা মোড যেখানে PE স্তর তাপীয় চাপ বা যান্ত্রিক ফ্লেক্সিংয়ের অধীনে কাগজ থেকে আলাদা হয়। এটি বিশেষ করে কাপ সাইডওয়াল এলাকায় সমস্যাযুক্ত, যেখানে কাগজ বাঁকানো হয় এবং গঠনের সময় তাপ-সিল করা হয়। ক্রেতাদের যেকোনো নতুন বেস পেপার সরবরাহকারীর জন্য ইনকামিং কোয়ালিটি চেকের অংশ হিসেবে সারফেস সাইজিং লেভেল ডেটা (সাধারণত g/m² এ সারফেস স্টার্চ পিকআপ হিসেবে রিপোর্ট করা হয়) অনুরোধ করা উচিত।
আর্দ্রতা সামগ্রী: রোল-টু-রোল প্রক্রিয়াকরণে লুকানো পরিবর্তনশীল
বেস পেপার হাইগ্রোস্কোপিক - এটি আশেপাশের পরিবেশের সাথে ক্রমাগত আর্দ্রতা বিনিময় করে। আবরণ বা রূপান্তর পয়েন্টে লক্ষ্য আর্দ্রতা উপাদান সাধারণত হয় 6-8% . এই পরিসরের বাইরের রোলগুলি অনুমানযোগ্য কিন্তু প্রায়ই উপেক্ষিত সমস্যা তৈরি করে:
- অতিরিক্ত শুকনো কাগজ (<5%) ভঙ্গুর হয়ে যায়, হাই-টেনশন আনওয়াইন্ডিং এবং ডাই-কাটিং এর সময় প্রান্ত ক্র্যাকিংয়ের ঝুঁকি বাড়ায়।
- অতিরিক্ত ভেজা কাগজ (>9%) এক্সট্রুশন নিপে বাষ্প তৈরি করে, যার ফলে PE আবরণে ফোস্কা ত্রুটি এবং আঠালো ব্যর্থতা যা কাপটি ব্যবহারে লিক না হওয়া পর্যন্ত সনাক্ত করা অসম্ভব।
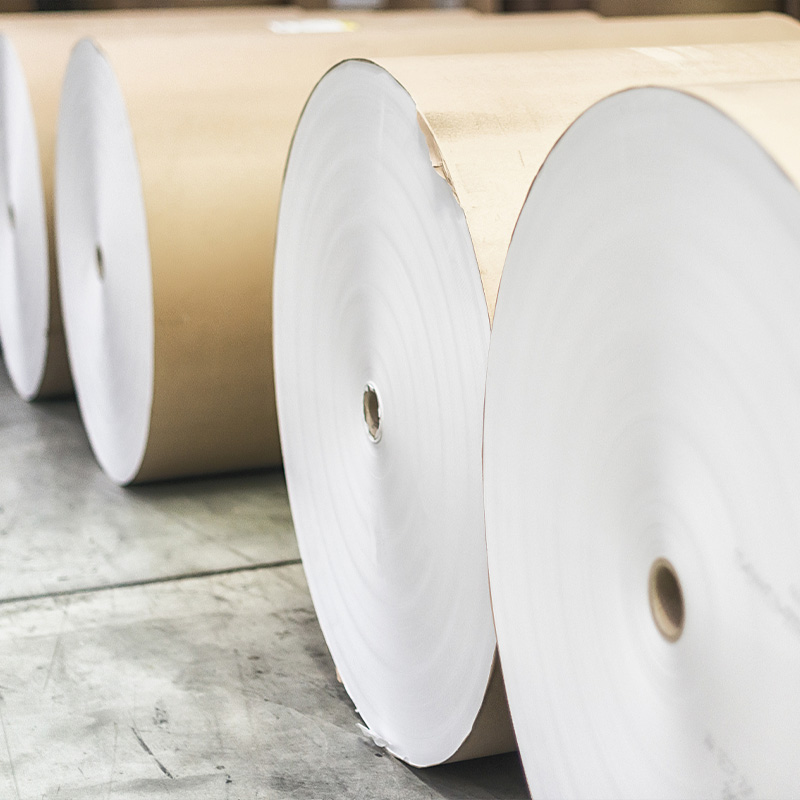
রোলগুলি জলবায়ু-নিয়ন্ত্রিত গুদামগুলিতে শেষের দিকে (কখনও সমতল নয়) সংরক্ষণ করা উচিত এবং এর মধ্যে খাওয়া উচিত 90 দিন সর্বোত্তম প্রক্রিয়াকরণ ধারাবাহিকতার জন্য উত্পাদন. আমরা সব বহির্গামী শর্ত ভিত্তি কাগজ প্রেরণের আগে যাচাইকৃত আর্দ্রতা লক্ষ্যে রোলস, উপাদান পরিবর্তনশীলতার কারণে গ্রাহক লাইন স্টপেজগুলি হ্রাস করে৷